Oct 20, 2026
Altı milimetre yumuşak çelik, 3.000 mm uzunluğunda, ayda 250 parça. Bu üç sayı, hangi hidrolik bükme makinesine ihtiyacınız olduğunu herhangi bir broşürden daha fazla belirler: kalınlık tonajı belirler, bükme uzunluğu kirişi belirler ve parti boyutu, mekanik bir burulma çubuğunun mu yoksa kapalı devre bir servo valfin mi ödemeye değer olduğuna karar verir.
Kısa cevap, düz hidrolik, burulma senkronize CNC ve elektro-hidrolik servo makinelerin birbirlerinden daha iyi veya daha kötü olmadığıdır; farklı işleri hedeflemektedir. Uzun mesafelerde kalın plaka, mekanik derinlik durduruculu basit bir hidrolik abkant pres için uygundur. Dar açı toleranslarına sahip kısa tirajlı ince sac, servo senkronizasyonunun fiyatını yalnızca kurulum süresinde kazandığı yerdir. Burulma çubuğu CNC ortada yer alır ve çoğu atölyenin satın aldığı makinedir. Bu makalenin geri kalanı, bu bölünmeyi kendi parçalarınıza göre doğrulamakla ilgilidir.
Abkant pres, alışılmadık derecede hassas bir derinlik durağına sahip bir prestir. İki yan çerçeve, kalıbı tutan sabit bir alt yatağı taşır; Çerçevenin üst kısmındaki iki hidrolik silindir, zımbayı taşıyan şahmerdanı çalıştırır. Bir pompa, bir valf bloğu aracılığıyla yağı dağıtır, şahmerdan programlanmış bir konuma doğru hareket eder ve bükülme açısı, zımbanın kalıba girdiği mesafeye göre belirlenir. Makinenin hiçbir yerinde sabit bir "açı ayarı" yoktur; yalnızca derinlik ve malzemenin buna tepkisi vardır.
Bükülmenin bin kez tekrarlanıp tekrarlanmayacağına üç şey karar verir: Şahmerdan alçalırken ne kadar paralel kalacağı, derinliğin ne kadar doğru ölçüleceği ve yatağın bükülme kuvvetinin sebep olduğu sapmayı telafi edip etmeyeceği. Bu tip makinelerdeki sistem basıncı genellikle 200-300 bar aralığındadır, ancak kaliteyi kontrol eden şey basınç değil, konumdur.
Paralellik, üç makine ailesinin ayrıldığı yerdir. Sade bir hidrolik makine, mekanik bir bağlantı ve sabit durdurucular aracılığıyla şahmerdanı aynı seviyede tutar; burulma senkronizasyonlu bir makine, iki silindiri bir burulma şaftıyla birbirine bağlar ve derinlik için bir CNC ekseni kullanır; elektro-hidrolik bir servo makine her silindire kendi oransal valfini ve doğrusal ölçeğini verir, böylece iki taraf bağımsız olarak saniyede birkaç kez düzeltilir.
Bu fark, ince sac üzerinde kurulum süresi ve tolerans olarak kendini gösterir. Bir burulma makinesinde malzeme veya açı değişikliği, yeni derinlik değerleri ve deneme bükümü anlamına gelir; bir servo makinede bu değerler programda mevcuttur ve Y1/Y2 kapalı döngüdür; bu, 1,5 mm'lik levhada haftada 30 farklı parça çalıştırdığınızda önemlidir.
| Özellik | WC67Y düz hidrolik | WC67K burulma senkronize CNC | WE67K elektro-hidrolik servo CNC |
|---|---|---|---|
| Ram senkronizasyonu | Mekanik bağlantı | Burulma mili artı mekanik durdurucular | Servo valf artı silindir başına doğrusal ölçekler |
| Derinlik kontrolü | El çarkı veya basit NC | CNC Y ekseni, motorlu | Kapalı döngü Y1/Y2'li CNC |
| Yeni parça kurulumu | Deneme virajlarıyla belirlenen en uzun | Programda kayıtlı orta dereceli açılar | En kısa, tekrarlanabilir değerler |
| En uygun | Kalın levha, basit profiller, düşük hacim | Genel bir atölyede karışık partiler | İnce sac, dar açılar, tekrarlanan işler |
| Göreceli maliyet | En düşük | Orta | En yüksek |
Orta yolun yeterli olduğu durumlarda, burulma eksenli makine genellikle mantıklı bir satın almadır: geniş bir yumuşak çelik ve paslanmaz iş karışımını işler, açı ayarlarını bir programda tutar ve bir servo sistemin fiyatını taşımaz.
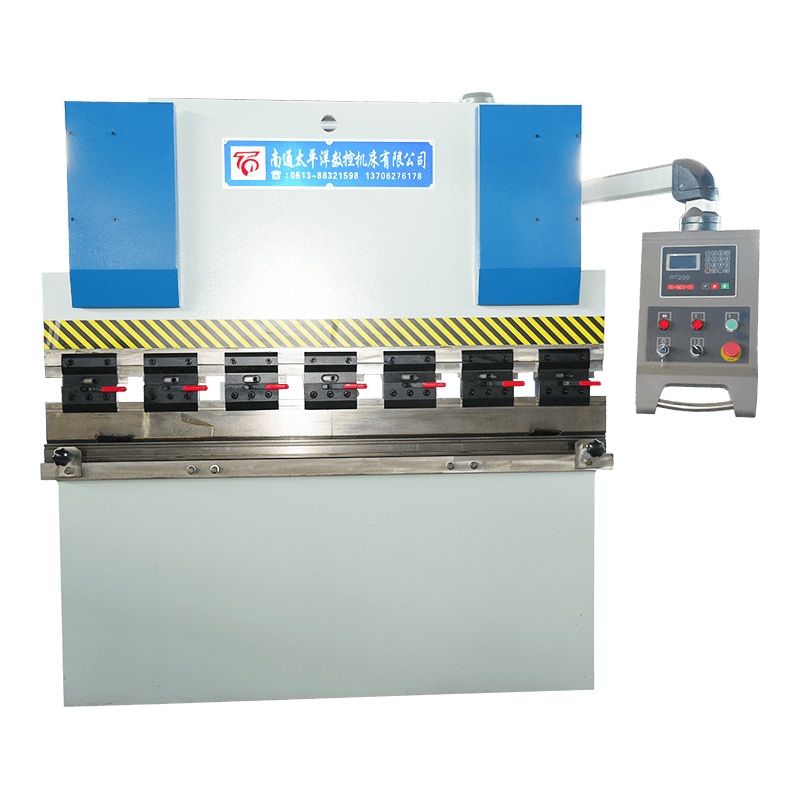
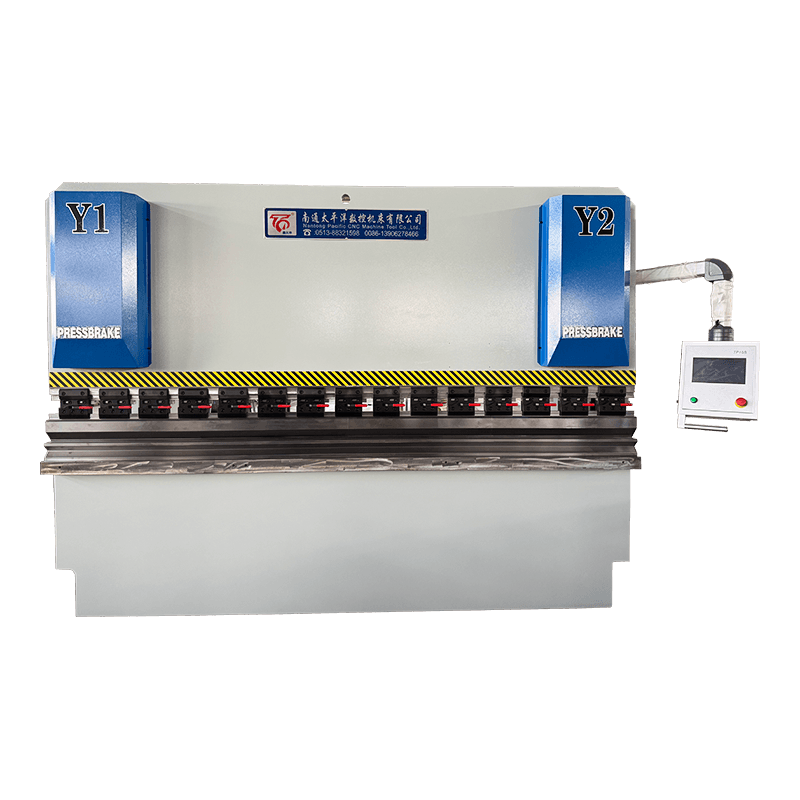
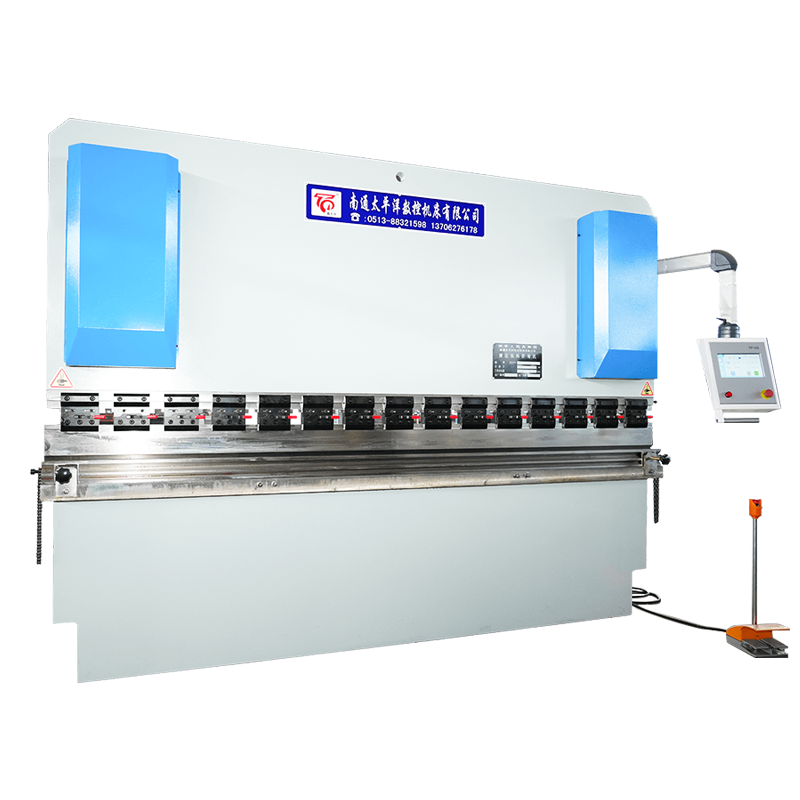 WC67K Burulma Ekseni Senkron CNC Hidrolik Abkant Pres Karışık yumuşak çelik ve paslanmaz işler için kayıtlı açı programlarına ve servo kontrollü arka dayama ve stroka sahip orta sınıf bir CNC abkant pres. Ürünü Görüntüle →
Tonaj bir zevk meselesi değildir. Yumuşak çelikte havalı bükme için uygulanabilir atölye formülü P (metre başına ton) ≈ 65 × t² / V'dir; burada t, levha kalınlığıdır ve V, kalıp açıklığıdır. Genel başlangıç noktası V = 8 × t'dir. Bu nedenle 6 mm'lik bir plaka 48mm'lik bir kalıp üzerinde çalışır ve kabaca 49 ton/m'ye ihtiyaç duyar; 3.000 mm'lik bir viraj boyunca, yani yaklaşık 146 ton, yani 160-200 tonluk bir makine işi bir çalışma marjıyla karşılıyor.
Basit profillerde çoğunlukla daha ağır levhaları büken atölyeler için, motorlu arka dayanağa sahip geleneksel bir hidrolik makine, servo senkronizasyonuna gerek kalmadan işi halleder.
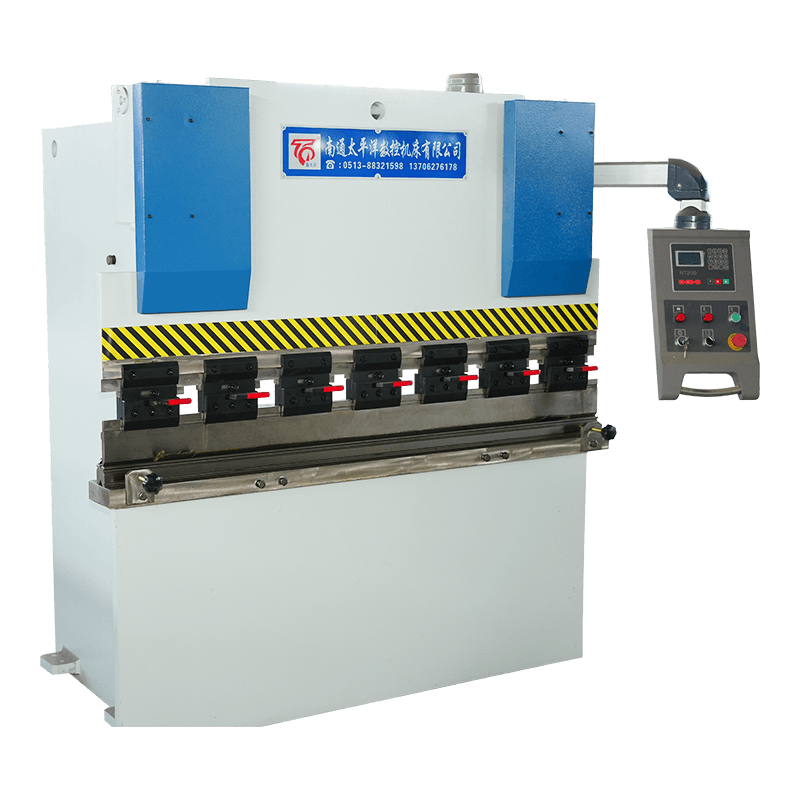 WC67Y Serisi NC Hidrolik Sac Abkant Pres E21 veya RT200 program depolama ve isteğe bağlı manuel telafi ile daha ağır plakalar ve basit profiller için uygun maliyetli NC hidrolik abkant pres. Ürünü Görüntüle →
Açı şikayetlerinin çoğu dört nedene dayanır ve bunlardan yalnızca biri makinenin kontrol sistemidir. Birincisi sapmadır: yük altında koç ortada yukarıya doğru eğilir ve yatak aşağıya doğru eğilir, böylece tam uzunlukta bir bükülme merkezde uçlardan daha derin ortaya çıkar. Taçlandırma (yataktaki bir takım takozlar veya hidrolik dengeleme) standart çözümdür ve rutin olarak tam kapasiteye yakın bükme yapıyorsanız, özellikler listenizde yer almalıdır.
İkincisi maddi değişkenliktir. Sac kalınlığı toleransları, farklı bobinlerden iki sacın aynı koç derinliğinde farklı şekilde bükülebileceği anlamına gelir; bu nedenle havalı bükme, partinin başında her zaman bir test parçasına ihtiyaç duyar. Üçüncüsü, çekme mukavemetiyle birlikte yükselen geri esnemedir; paslanmaz ve yüksek mukavemetli düşük alaşımlı kaliteler, yumuşak çeliğe göre fark edilir derecede daha fazla geri esneyebilir ve aşırı bükülme veya açı düzeltmesi gerektirir. Dördüncüsü yağ sıcaklığıdır: Sabah soğuk, öğleden sonra sıcak çalışan bir makine, eğer derinlik değeri kontrolde telafi edilmezse sürüklenebilir. Servo senkronize bir makinede bu sapma sürekli olarak düzeltilir; bir burulma makinesinde öyle değil.
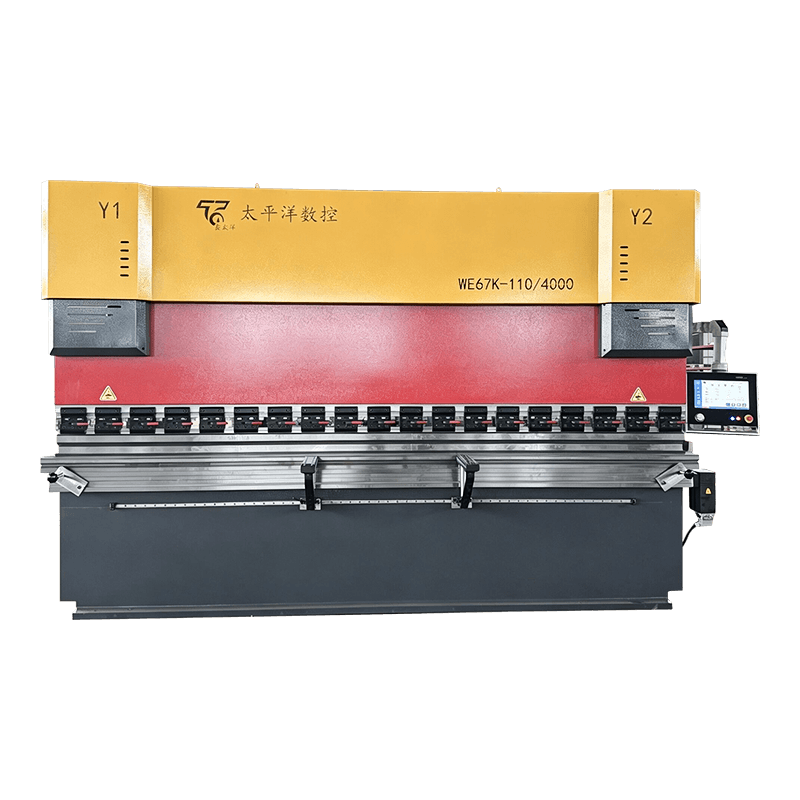 WE67K Elektro-Hidrolik Servo CNC Abkant Abkant Çalışma uzunluğu boyunca tutarlı bükme doğruluğu için çok eksenli arka dayama ve sürekli düzeltme ile yüksek hassasiyetli servo senkronize abkant pres. Ürünü Görüntüle →
Hidrolik abkant presler öngörülebilir yerlerde arızalanır ve pahalı arızaların neredeyse tamamı ucuz arızalarla başlar. Hidrolik devre, senkronizasyon ve arka dayama, planlanmamış duruşların çoğunluğunu oluşturur ve kısa bir haftalık rutin, bunların çoğunu üretim durmadan önce yakalar. Bizim hidrolik bükme makinesi bakım kılavuzu tüm programı kapsar; bunlar ilk önce yapmaya değer beş öğedir.
Aynı tonaj ve büküm uzunluğuna sahip iki makine çok farklı satın almalar olabilir çünkü başlık numarası kontrol, taçlandırma veya kabul testi hakkında hiçbir şey söylemez. Fiyatları karşılaştırmadan önce aşağıdakileri kağıda yazın.
| Öğe | Ne belirtmeli | Neden önemli? |
|---|---|---|
| Nominal kuvvet | Belirtilen kalıp açıklığında ve malzeme mukavemetinde tonaj | Daha sonra daha dar bir kalıp taktığınızda aşırı yüklemeyi önler |
| Bükülme uzunluğu | Tam uzunlukta ve merkez dışı bükme pozisyonları | Çerçeve sapması uçlarda en kötüsüdür |
| Açı tekrarlanabilirliği | Test bükümlerinin sayısı ve kabul edilen tolerans | Gerçek üretimi yansıtan tek çek |
| Güvenlik | Işık perdesi, iki elle kontrol, tahliye vanası koruması | Yasal gereklilik ve operatörün korunması |
| Dokümantasyon | Hidrolik şematik, bağlantı şeması, parametre yedekleme | Sorun giderme süresini yarı yarıya azaltır |
| Yedek parçalar | Conta kitleri, filtre elemanları, arka dayama bileşenleri | Kesinti süresi, rafınızda halihazırda ne olduğuna bağlıdır |
Referans olarak Nantong Pacific CNC Machine Tool, Haian, Jiangsu'da üç mimarinin tamamını (düz hidrolik, burulma senkronizeli ve elektro-hidrolik servo) üretiyor ve Güneydoğu Asya, Avrupa, ABD ve Orta Doğu'ya ihracat yapıyor. İnceleyebilirsiniz tam abkant pres aralığı makaslar, haddeleme makineleri ve preslerin yanı sıra, tek bir tedarikçinin tek bir makine yerine tüm üretim hattını kapsaması gerektiğinde yardımcı olur.
Hidrolik kısım tahriki tanımlar: yağ basıncı koçu hareket ettirir. CNC, şahmerdan derinliğini, arka dayama konumunu ve bazen taçlandırmayı ayarlayan kontrolü açıklar. Modern hidrolik abkant preslerin çoğu bir şekilde CNC'dir, bu nedenle iki terim rekabet etmek yerine örtüşür.
Yumuşak çelik için P (t/m) ≈ 65 × t² / V'yi kullanın; V = 8 × t. 48 mm'lik bir kalıp üzerindeki 6 mm'lik bir plaka yaklaşık 49 ton/m'ye ihtiyaç duyar, dolayısıyla 3.000 mm'lik bir bükme kabaca 146 tona ihtiyaç duyar; 160 ila 200 tonluk bir makine bunu marjla karşılar.
Fiyat tonaj, büküm uzunluğu, CNC eksen sayısı, bombeleme ve işlemeye göre değişir. Aynı boyuttaki iki makine, servo senkronizasyonu ve 3 1 veya 4 1 eksen kontrolü eklendiğinde birbirlerinden çok uzaklara inebilir; bu nedenle kendi parça çizimleriniz için fiyat teklifi isteyin.
Üreticinin aralığını takip edin ve yılda en az bir kez yağ numunesi alın. Isı, toz ve su, erken bozulmanın genel nedenleridir ve filtre elemanlarının normalde yağın kendisinden daha sık değiştirilmesi gerekir.
Evet, ancak paslanmaz ve yüksek mukavemetli kaliteler yumuşak çeliğe göre daha fazla kuvvete ve daha fazla geri esneme telafisine ihtiyaç duyar. Makineyi günümüzün yumuşak çelik işi yerine öngörülebilir iş yükünüzdeki en sert malzemeye göre boyutlandırın.
Takım boşluğunda ışık perdeleri veya lazer korumaları, iki elle kontrol, hidrolik devreyi aşırı yüke karşı koruyan bir tahliye valfi ve şahmerdan üzerinde mekanik durdurmalar. Gönderilmeden önce makinenin pazarınızda gereken sertifikayı taşıdığını doğrulayın.
İlgili Ürünler
Bize Ulaşın
Fabrika adresi
Xichang Endüstri Parkı, Chengdong Kasabası, Haiancity, Nantong City, Jiangsu Eyaleti, Çin
E -posta
Telefon
+86-13906278466
ürünler
QR kodu