
Sep 16, 2026
6 mm'lik karbon çelik levhanın tekrarlanabilir hassasiyetle 90°'lik hassas bir bükülmeye ihtiyacı olduğunda, gereken tonajı ve kontrolü sağlayan tek makine hidrolik abkant prestir. Manuel katlama veya mekanik preslerin aksine, hidrolik sistemler strok boyunca tam tonaj sağlar ve bu da onları kalın plakalar, uzun iş parçaları ve karmaşık kalıp kurulumları için ideal kılar. Bu makale, hidrolik abkant preslerin nasıl çalıştığını açıklıyor, iki baskın senkronizasyon türünü karşılaştırıyor ve satın almadan önce dikkate almanız gereken temel parametreler konusunda size yol gösteriyor.
Tüm hidrolik abkant presler, şahmerdanı (üst kiriş) aşağı doğru hareket ettirmek için hidrolik silindirleri kullanır. Pompa, yağı silindirlerin içine iter ve bu kuvvet, koç aracılığıyla zımbaya iletilir ve bu kuvvet, levhayı bir V-kalıp şeklinde presler. Hidroliğin temel avantajı kuvvet yoğunluğudur: Kompakt bir silindir, volanın veya kavramanın mekanik ataleti olmadan yüzlerce ton üretebilir.
Strok hızı ve konumu servo valfler veya oransal valfler tarafından kontrol edilir. Modern CNC modellerinde kontrolör, yağ sıcaklığı değişikliklerini ve çerçeve sapmasını telafi ederek hassas bir alt ölü merkez konumu elde etmek için valflere komut verir. Endüstri el kitaplarına göre, iyi ayarlanmış bir hidrolik abkant pres, binlerce döngü boyunca bükülme açılarını ±0,5° dahilinde tutabilir.
Mekanik abkant presler, koçu hareket ettirmek için dönen bir eksantrik miline dayanır. Yüksek hız sunarlar ancak strok ayarlanabilirliği sınırlıdır ve kapasiteye yakın büküldüğünde aktarma organlarının aşırı yüklenmesi riskini taşırlar. Öte yvean, hidrolik abkant preslerde yerleşik bir basınç tahliye sistemi bulunur: malzeme çok kalınsa veya kalıp uyumsuzluğu aşırı ise tahliye valfi açılır ve makineye ve takımlara zarar gelmesi önlenir. Bu güvenlik marjı, malzeme kalınlığının partiden partiye değiştiği atölye ortamlarında kritik öneme sahiptir.
Tüm hidrolik abkant presler bükme sırasında şahmerdanı tablaya paralel tutmalıdır. Kanıtlanmış iki mekanizma kullanılır: burulma ekseni (mekanik) senkronizasyonu ve elektrohidrolik servo senkronizasyonu. Her biri farklı üretim ölçeklerine ve doğruluk gereksinimlerine uygundur.
Bu tasarım, sol ve sağ hidrolik silindirleri birbirine bağlayan bir burulma çubuğu kullanır. Silindirler hareket ettiğinde burulma çubuğu her iki tarafı da eşit şekilde hareket etmeye zorlar. Sistem mekanik olarak sağlamdır, elektronik geri bildirim gerektirmez ve bakımı kolaydır. 6 mm'ye kadar plaka kalınlığına kadar genel amaçlı bükme için en uygun maliyetli seçimdir. Bu kategoride güvenilir bir çalışma atı için 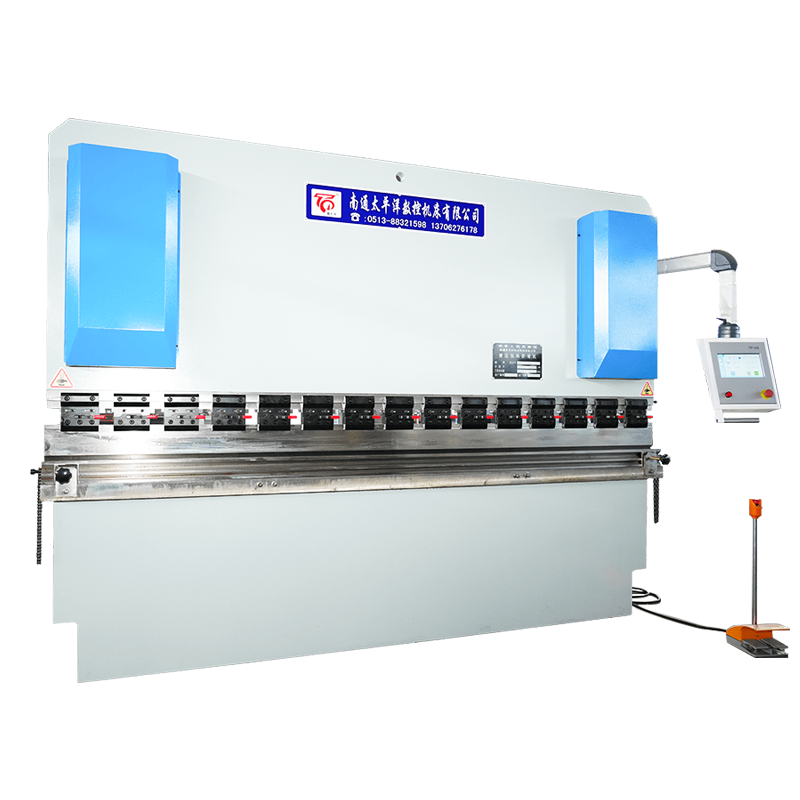 WC67K Burulma Ekseni Senkron CNC Hidrolik Abkant Pres Bu mekanik olarak senkronize abkant pres, elektronik geri bildirim olmadan güvenilir paralellik sunarak, 6 mm kalınlığa kadar genel bükme için uygun maliyetli bir seçim haline getirir ve yüksek hacimli üretim için idealdir. Ürünü Görüntüle → ANSYS stres yazılımı tarafından analiz edilen çelik levha kaynaklı çerçeveyle kanıtlanmış bir yapı sunar.
Burada her silindir bağımsız olarak bir servo valf ve doğrusal kodlayıcı tarafından kontrol edilir. CNC kontrol cihazı sürekli olarak sol ve sağ koç konumlarını karşılaştırır ve yağ akışını gerçek zamanlı olarak ayarlar. Bu, çok yüksek paralellik (tipik olarak 0,02 mm dahilinde) sağlar ve taçlandırma telafisinin kontrolörde programlanmasına olanak tanır. 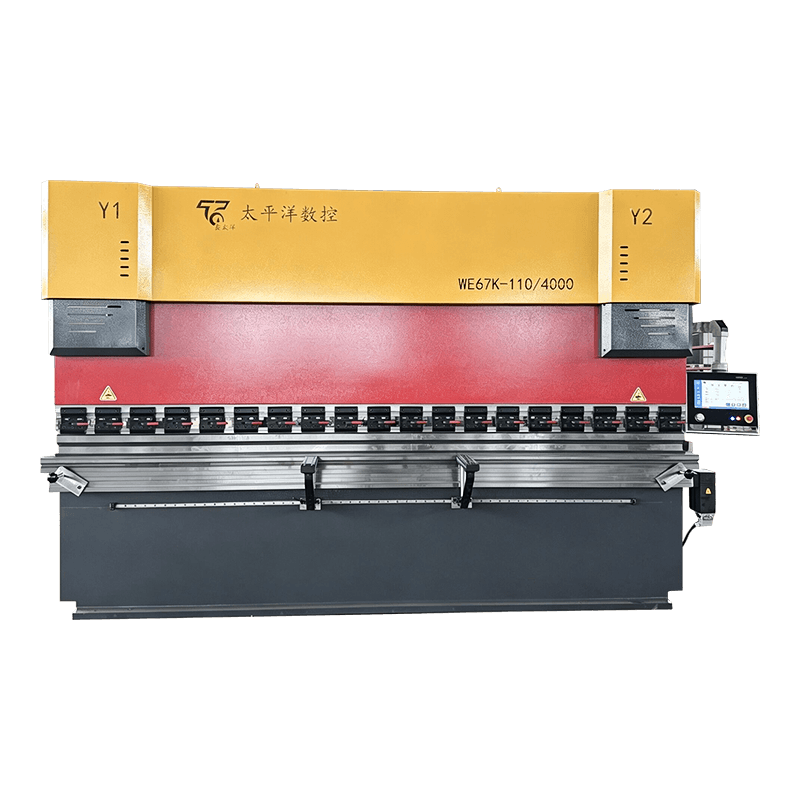 WE67K Elektrohidrolik Servo CNC Hidrolik Abkant Pres Bağımsız servo valf kontrolü ve doğrusal kodlayıcılarla bu model, 0,02 mm dahilinde paralellik sağlar ve havacılık ve hassas mimari işler için uygun taçlandırma telafisini destekler. Ürünü Görüntüle → Havacılık ve paslanmaz çelik mimari paneller gibi uzun iş parçalarında yüksek hassasiyette bükme gerektiren endüstriler için tasarlanmıştır.
Her iki seri de 40 ile 1000 ton arasındaki tonaj aralıklarında mevcuttur ve standart veya özel takımlarla donatılabilir. Seçim öncelikle gerekli açısal toleransa ve üretim hacmine bağlıdır; elektrohidrolik modeller daha ön maliyete sahiptir ancak yüksek karışımlı çalışmalarda hurda ve kurulum süresini azaltır.
Doğru makineyi seçmek tonajın ötesine geçer. Aşağıdaki parametreler iş parçası geometrinize, malzemenize ve istenen üretim miktarına uygun olmalıdır.
| Parametre | Neden önemli? | Tipik aralık |
|---|---|---|
| Bükme kuvveti (tonaj) | Bükebileceğiniz maksimum plaka kalınlığını belirler | 40 – 1000 ton |
| Bükme uzunluğu | İşlediğiniz en uzun iş parçasını kapsamalıdır | 1,5 – 8m |
| İnme | Yan flanşın maksimum yüksekliğini etkiler | 100 – 400mm |
| Boğaz derinliği | Çerçeveden kalıp merkezine olan mesafe | 200 – 500mm |
| Kontrol sistemi | 2 eksen (Y1 Y2) ve 4 eksen (Y1 Y2 X R) karşılaştırması | Dokunmatik ekranlı CNC |
| Arka dayama | Tekrarlanabilir flanş genişlikleri için otomatik ölçüm | X ekseni ± 0,1 mm |
Standart parametrelere ek olarak takım tezgahı üreticisinin esnekliğini de göz önünde bulundurun. Nantong Pacific gibi üreticiler standart dışı tasarımlar (örneğin ekstra uzun yataklar veya paslanmaz çeliğin bükülmesi için güçlendirilmiş çerçeveler) sunuyor; bu da projeleriniz katalog spesifikasyonlarının dışına çıktığında bir avantaj olabilir. Birçok mağaza için 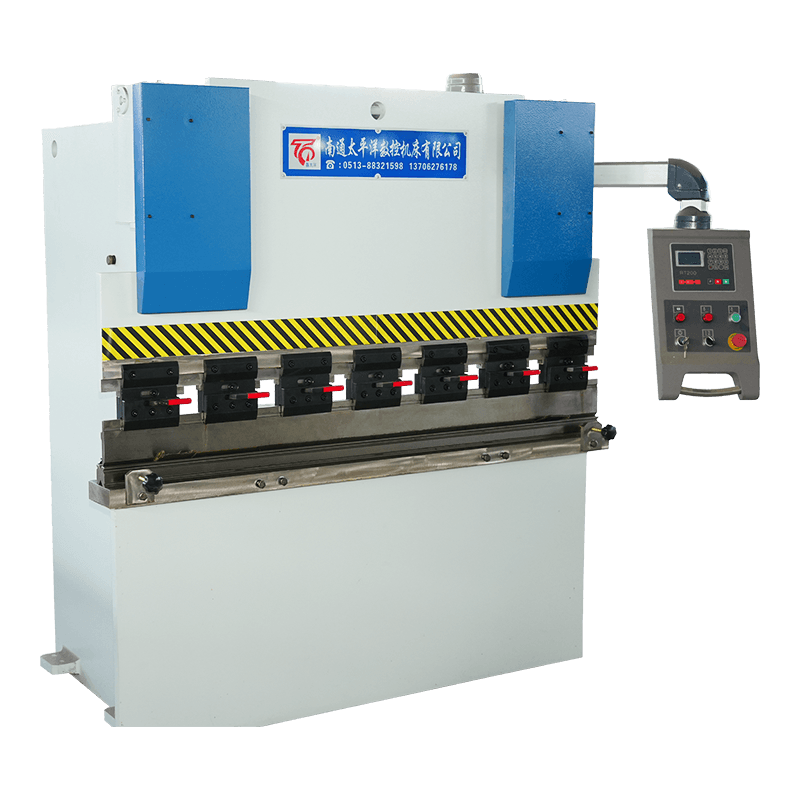 WC67Y Hidrolik Sac Bükme Makinası Gelişmiş CNC özellikleri olmadan güvenilir, az bakım gerektiren bükme gerektiren küçük ve orta ölçekli atölyeler için tasarlanmış, E21 denetleyiciye ve çelik kaynaklı çerçeveye sahip, sağlam giriş seviyesi NC abkant pres. Ürünü Görüntüle → CNC özelliklerinin henüz gerekli olmadığı durumlarda sağlam bir giriş seviyesi çözümü olarak hizmet eder.
Günlük çalıştırma ve sorun gidermeye daha derinlemesine bakmak için bkz. Yaygın hidrolik bükme makinesi arızaları ve çözümleri and uygun bakım uygulamaları .
Hidrolik abkant presler dayanıklıdır ancak sıvı kalitesi, conta durumu ve filtre temizliğinin ihmal edilmesi, basınç düşüşlerine ve konumlandırma sapmasına neden olur. Basit bir haftalık kontrol listesi (yağ seviyesi kontrolü, sızıntı muayenesi ve bilinen bir kalıpla test bükme) makine ömrünü yıllarca uzatabilir. En sık karşılaşılan operatör şikayetleri arasında yavaş şahmerdan hızı (çoğunlukla bir pompa veya valf sorunu), dengesiz bükülme (silindir contasının aşınması) ve açı değişimi (arka dayama veya taç ayarı) yer alır.
Bu sorunların çoğu, planlı hidrolik yağ değişimleri (her 2000 saatte bir veya yılda bir) ve şahmerdan kılavuz yollarının temiz tutulmasıyla önlenebilir. Kalıcı sorunlarla karşılaşırsanız, sorun giderme kılavuzu daha önce bahsedilen her semptom için adım adım tanılamayı kapsar.
C: Hidrolik abkant presler, kuvvet oluşturmak için yağla doldurulmuş silindirler kullanır; ağır hizmet tipi bükmeler için idealdir (> 3 mm plaka). Servo elektrikli abkant presler, servo motorlarla tahrik edilen bilyalı vidalar kullanır ve ince ölçülü işler için daha yüksek hız ve enerji verimliliği sunar.
C: 8x malzeme kalınlığına sahip V-kalıp açıklığına sahip 2 m'lik bir bükme uzunluğu için yaklaşık 80 ton gereklidir. Şu formülü kullanın: kuvvet (ton) = (uzunluk × malzeme kalınlığı² × 1,5) / kalıp açıklığı.
C: Evet, ancak paslanmaz çelik, daha yüksek çekme mukavemeti nedeniyle aynı kalınlıktaki yumuşak çeliğe göre yaklaşık %50 daha fazla tonaj gerektirir. Makinenin çerçevesinin ve takımlarının ekstra kuvvete uygun olduğundan emin olun.
C: Uygun bakım ile hidrolik abkant pres 20-30 yıl boyunca güvenilir bir şekilde çalışabilir. Anahtar faktörler: düzenli yağ değişimleri, contaların her 5-10 yılda bir değiştirilmesi ve sürekli aşırı yüklenmenin önlenmesi.
C: Bir arka dayama, her bükümden önce levhayı doğru şekilde konumlandırır. CNC arka göstergeleri bunu otomatikleştirerek kurulum süresini azaltır ve flanş boyutlarının ±0,1 mm dahilinde tekrarlanabilir olmasını sağlar.
C: Evet, özellikle hızlı şahmerdan yaklaşma hızlarına (200 mm/s'ye kadar) ve otomatik takım değiştiricilere sahip elektrohidrolik servo modeller. Otomotiv ve beyaz eşya imalat hatlarında yaygın olarak kullanılırlar.
İlgili Ürünler
Bize Ulaşın
Fabrika adresi
Xichang Endüstri Parkı, Chengdong Kasabası, Haiancity, Nantong City, Jiangsu Eyaleti, Çin
E -posta
Telefon
+86-13906278466
ürünler
QR kodu


