Oct 28, 2026
2.500 mm uzunluğunda üç milimetre paslanmaz çelik, iki adet 90 derecelik ve bir adet 45 derecelik büküm ile bir U-kanalına katlanmıştır ve bitmiş panelin tek bir yeniden işleme gerek kalmadan doğrudan lazer kesimli çerçeveye cıvatalanması gerekir. Sac bükme makinesinin aslında satın alındığı iş budur. Ne tersanedeki en kalın levha, ne de katalogdaki en büyük tonajlı levha.
Sonuçla başlayın. Önümüzdeki iki yıl içinde teklif etmeyi düşündüğünüz en ağır ve en uzun parçaya göre makineyi belirtin, ardından yaklaşık yüzde 20 boşluk payı ekleyin. Tonaj, büküm uzunluğu, boğaz derinliği ve kontrol tipinin tümü bu tek parçadan kaynaklanır. Arka dayama eksenlerinin sayısından hidrolik pompanın markasına kadar diğer her şey ikincildir ve daha sonra müzakere edilebilir.
Aşağıda bu limitlerin nasıl hesaplandığı, alıcıların çoğunlukla hangi spesifikasyonları yanlış okuduğu ve neredeyse her sipariş sorgusunda ortaya çıkan sorular yer almaktadır.
Bir abkant pres üç ana kapasiteyle tanımlanır ve sipariş verilmeden önce genellikle bunlardan yalnızca biri doğru şekilde karşılaştırılır.
Bir makinenin açıklığın ortasında uygulaması gereken kuvvet, sac kalınlığı, malzeme çekme mukavemeti, kalıp açıklığı ve büküm uzunluğu ile belirlenir. Hava bükme en az kuvveti gerektirir. Zımbanın malzemeyi kalıba tamamen bastırdığı dip oluşturma veya basma, birkaç kat daha fazlasını gerektirebilir. Bu nedenle nominal tonaj rakamı tek başına çok az şey ifade eder: 16mm'lik V-kalıpla 100 ton ve 6 mm'lik V-kalıpla 100 ton, pratikte tamamen farklı iki makinedir.
Bir model adındaki 2.500 mm gibi nominal uzunluk, maksimum iş parçası genişliğidir ancak yan muhafazalar arasındaki boşluk daha kısadır. 2.500 mm'lik bir makine, çerçeveler arasında kabaca 2.050 mm sunabilir; bu nedenle, nominal uzunluktan daha kısa olsa bile, derin dönüş flanşlarına sahip bir parçanın yerleştirilmesi fiziksel olarak imkansız olabilir. Parçanın düz bir şeritten ziyade kutu, dolap veya şekillendirilmiş bir kanal olması durumunda boğaz derinliği ve açık yükseklik (gün ışığı) aynı derecede önemlidir.
Aynı tonajda ve aynı uzunluktaki iki makinenin fiyatı, tamamen şahmerdan konumunu kontrol etme şekli nedeniyle üç kat farklılık gösterebilir. Geri esneme malzeme partisine, tane yönüne ve takım aşınmasına göre değişir, bu nedenle kapalı döngü kontrolü ve taçlandırma, çeşitli işlerden oluşan küçük partiler halinde çalıştığınızda, tüm gün tek bir parça numarası çalıştırdığınızdan çok daha fazla önem taşır.
Hava bükme kuvveti, abkant pres üreticilerinin onlarca yıldır yayınladığı formülle tahmin edilebilir: kilonewton cinsinden metre başına kuvvet, 650 çarpı sac kalınlığının karesi, bölü V-kalıp açıklığıdır. Yumuşak çelik için kalıp açıklığı normalde sac kalınlığının sekiz katı olarak alınır. Aşağıdaki tablo bu formülü çoğu imalat mağazasının teklif ettiği kalınlık aralığına uygulamaktadır.
| Sac kalınlığı | V-kalıp açma | Metre başına kuvvet | 2,5 m'lik bir bükülme kuvveti |
|---|---|---|---|
| 1,0 mm | 8mm | 8 ton/ay | 21 ton |
| 2,0 mm | 16 mm | 17 ton/ay | 42 ton |
| 3,0 mm | 25mm | 25 ton/ay | 62 ton |
| 4,0 mm | 32mm | 33 ton/ay | 83 ton |
| 6,0 mm | 50 mm | 50 ton/ay | 124 ton |
| 8,0 mm | 64mm | 66 ton/dakika | 166 ton |
| 10,0 mm | 80mm | 83 ton/m | 207 ton |
Tabloyu nihai bir cevaptan ziyade bir başlangıç noktası olarak ele alın. Derin bükümler, küçük kalıp açıklıkları, yüksek çekme dayanımlı kaliteler ve kısa flanş uzunlukları gerekli tonajı yukarı iterken, uzun bir parçanın yalnızca uçlarının bükülmesi yükü şahmerdanın merkezine doğru iter; bu da tam olarak sapmanın en çok acı verdiği yerdir.
Tonaj spesifikasyonun yalnızca yarısıdır. Diğer yarısı ise iş parçasının yüklenebileceğine, bükülüp kaldırılamayacağına ve kaldırılıp kaldırılamayacağına karar verir. İmzalamadan önce bunların üzerinde çalışın:
Fiyat farkının büyük kısmı burada yatıyor ve doğru yanıt yalnızca bütçenizden ziyade iş karışımınıza bağlı.
Geleneksel hidrolik bükme makineleri mekanik bir derinlik durdurucusu ve manuel olarak ayarlanmış bir arka dayama kullanın. İşin tekrarlı olduğu, çoğunlukla basit 90 derecelik kıvrımlar olduğu ve operatörün düzeltmeleri yapabileceği durumlarda bunlar mantıklı seçimdir. Kurulum zaman alır ve operatörün deneyimine bağlıdır, ancak mekanik sistemin bakımı basit ve ucuzdur.
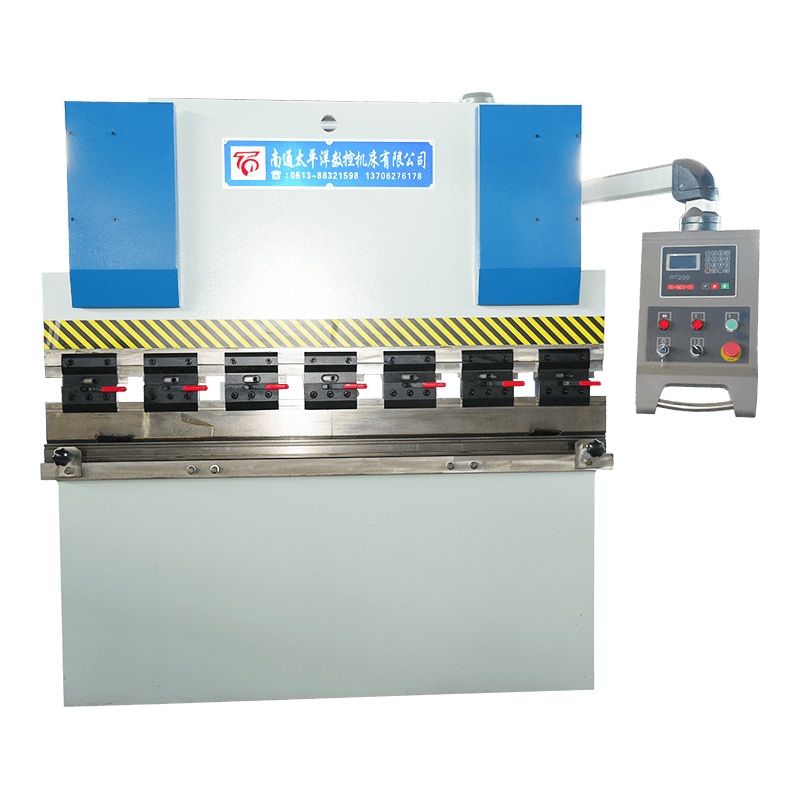
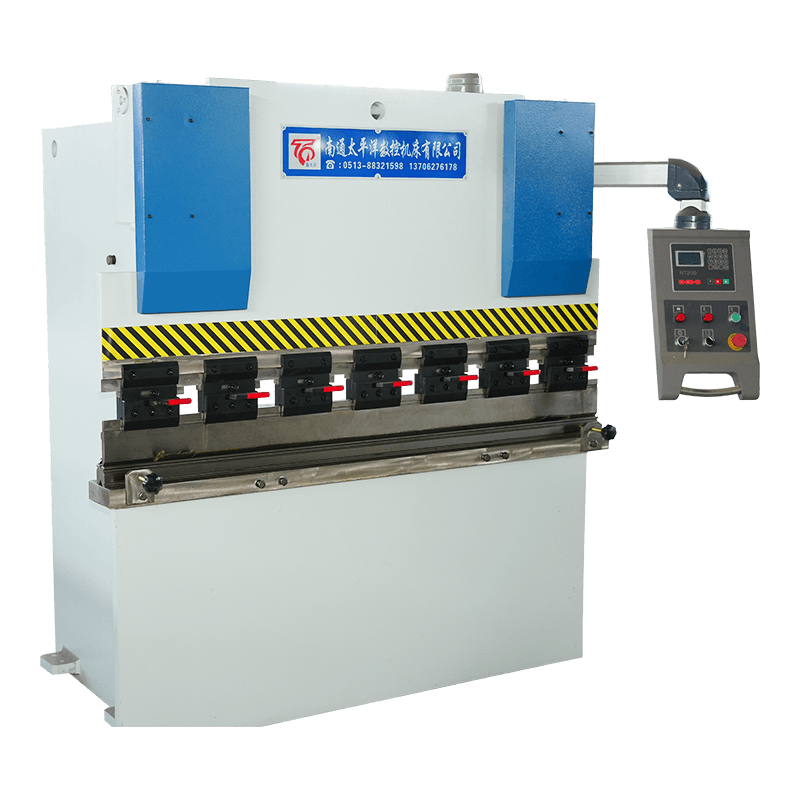 WC67Y-Serisi Hidrolik Sac Bükme Makinası Fabrikasyon, HVAC ve genel üretime uygun, E21 veya RT200 kontrollü, uygun maliyetli bir NC abkant pres. Ürünü Görüntüle →
Burulma mili senkron CNC makineleri iki silindiri bir burulma çubuğuyla birbirine bağlayın, böylece şahmerdanın her iki ucu da birlikte hareket eder ve şahmerdan derinliği ve arka dayama konumu için sayısal bir kontrol eklenir. Tamamen mekanik bir durdurmaya göre açıyı daha iyi tutarlar, tekrarlanan işler için programları depolarlar ve orta düzeyde bir maliyet avantajıyla karışık partileri çok daha rahat bir şekilde işlerler.
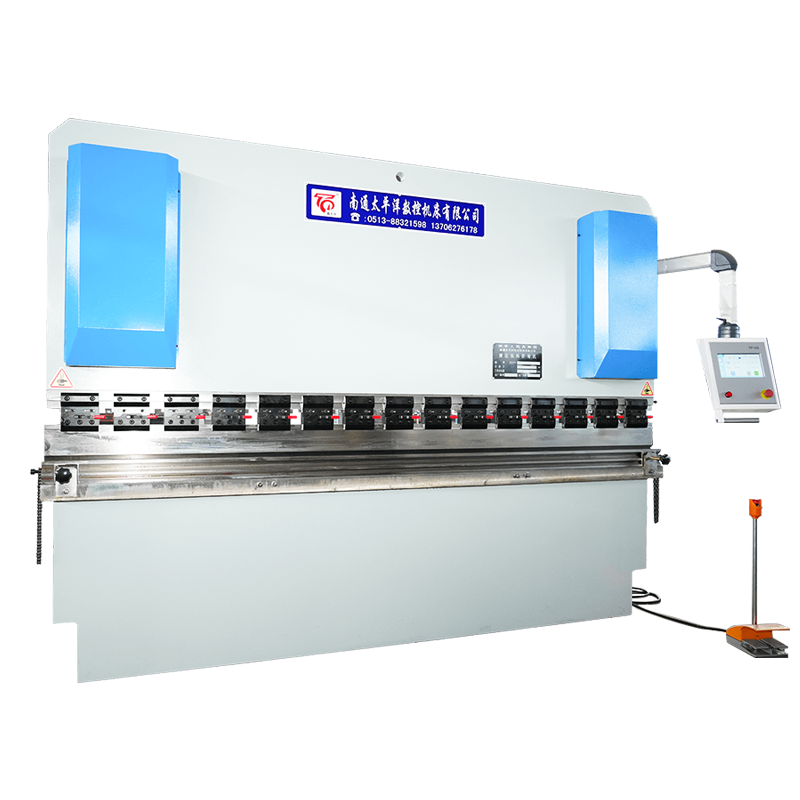 WC67K Serisi Burulma Eksenli Senkron CNC Hidrolik Bükme Makinesi Burulma mili ve elektro-hidrolik servo seçenekleri arasında konumlandırılmış, TP10S veya DA41T kontrollü orta sınıf CNC abkant pres. Ürünü Görüntüle →
Elektro-hidrolik servo CNC makineleri oransal valfler ve doğrusal ölçekler kullanarak her bir silindiri kapalı bir döngüde kontrol edin; böylece şahmerdan konumu varsayılmak yerine ölçülür ve kontrol, anında geri esneme ve sapmayı düzeltebilir. Açı toleransı dar olduğunda, partiler küçük ve karışık olduğunda veya bir operatörün birden fazla makineyi çalıştırması gerektiğinde doğru cevaptırlar.
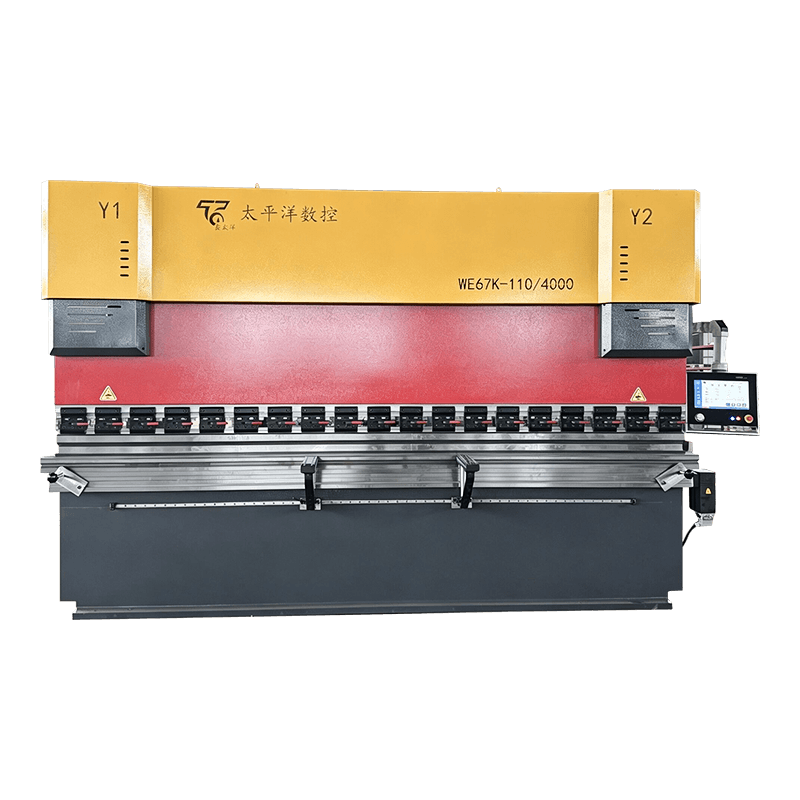 WE67K Serisi Elektro-Hidrolik Servo CNC Hidrolik Bükme Makinası Karmaşık sac işleri için kapalı devre kontrollü ve Delem, ESA veya Cybelec seçenekleriyle üst düzey hassas abkant pres. Ürünü Görüntüle →
Hala bu aralığın ortasını düşünüyorsanız, sürücü türlerinin pratik bir karşılaştırması ve her birinin ne kadar kazanç sağladığı bu kılavuzda ele alınmaktadır. Doğru CNC levha bükme makinesini seçme .
Aynı kalınlık ve aynı kalıp, zımbanın malzeme içinde ne kadar ilerlediğine bağlı olarak çok farklı kuvvetler gerektirebilir. Sacın yalnızca kalıbın omuzlarına temas ettiği hava bükme temel çizgidir. Dipleme ve baskı bu rakamı katlıyor ve çarpan, havada 4 mm rahatça bükülebilen bir makinenin, baskı takımları altında aynı sac ile zorluk yaşamasının nedenidir.
Pratik sonuç basittir. Hava bükme için tonaj satın alırsanız ve daha sonra dar bir iç yarıçapa ulaşmak için madeni para işlemeye geçerseniz, kendinizi, içinde olduğunu düşündüğünüz bir işte makinenin nominal kapasitesinin dışında bulabilirsiniz.
Bükme bölgesinin geometrisini anlamak, yukarıdaki spesifikasyon kararlarının çoğunu açıklamaktadır. Zımba ucu, tabakayı kalıbın V-açıklığına bastırır; kalıbın omuzları iç yarıçapı ayarlar; kalıp açıklığı hem gerekli kuvveti hem de minimum flanş uzunluğunu belirler.
Teslimattan sonraki anlaşmazlıkların çoğu, hatalı bir makineden ziyade eksik teknik özelliklerden kaynaklanmaktadır. Yararlı bir sorgulama, malzeme kalitesi ve kalınlık aralığını, maksimum bükme uzunluğunu, en küçük iç yarıçapı, minimum flanşı, derece cinsinden açı toleransını, kullanmak istediğiniz takım standardını ve makinenin karşılaması gereken güvenlik standardını belirtir. Avrupa'da hidrolik abkant presler genellikle EN 12622'ye göre belirlenir; diğer bölgelerdeki alıcılar eşdeğer yerel gereksinimi açıkça belirtmelidir.
İmzalamadan önce sormaya değer bir soru. Tedarikçiden, yalnızca orta açıklıkta değil, tam nominal uzunluktaki mevcut tonajı doğrulamasını ve makinenin şahmerdan sapmasını nasıl telafi ettiğini belirtmesini isteyin. Kendi bünyesinde mühendisliğe sahip bir üretici, örneğin Nantong Pasifik CNC Takım Tezgahı , her ikisine de yazılı olarak cevap verebilmelidir.
Malzemeyi bir zımba ve kalıp arasında bastırarak düz levhayı açılara, kanallara, kutulara ve kavisli profillere dönüştürür. Tipik kullanım alanları arasında muhafazalar, kanallar, braketler, şasi parçaları, çatı ve duvar panelleri ve düz bir ham parçanın üç boyutlu bir şekle dönüşmesi gereken herhangi bir parça yer alır.
Havayla bükme için 650'yi kalınlığın karesiyle çarpın, V-kalıp açıklığına bölün ve metre cinsinden bükme uzunluğuyla çarpın. Daha sonra bir malzeme faktörü uygulayın: paslanmaz çelik için kabaca 1,5 ve alüminyum için 0,5 ila 0,6. Madeni para işleme aletlerini kullanmayı düşünüyorsanız boşluk payı ekleyin.
Geleneksel hidrolik makineler, kurulum süresinin kritik olmadığı basit, tekrarlayan 90 derecelik çalışmalara uygundur. CNC makineleri, özellikle de elektro-hidrolik servo türleri, iş karışımı değiştiğinde, açı toleransı dar olduğunda veya aynı operatör birden fazla makineyi çalıştırdığında kendini amorti eder.
Çatlama genellikle malzeme için çok küçük bir iç yarıçapa sahip kesilmiş veya lazerle kesilmiş bir kenar boyunca bükülmeden veya haddeleme yönü boyunca uzanan bir bükme hattından kaynaklanır. Geri esneme, havayla bükülmenin doğasında vardır ve çekme mukavemetiyle birlikte büyür, bu nedenle aşırı bükülmeye veya kapalı döngü açısı düzeltmesine ihtiyaç duyar.
Makinenin en kalın iş için yeterli tonaja ve en uzun iş için yeterli uzunluğa sahip olması ve ince malzemenin farklı aletlere ihtiyaç duyabileceğini kabul etmeniz koşuluyla, bu mümkün olabilir. İnce sacın dar bir kalıba ve genellikle daha keskin bir zımbaya ihtiyacı vardır; kalın sac geniş kalıp ve daha yüksek tonaj gerektirir.
Ram düzgünlüğünü ve şasi çatlaklarını, hidrolik sızıntıları, silindir contalarını, burulma çubuğunun veya servo valflerin durumunu, kontrol cihazının kullanılabilirliğini ve yedek parça desteğini kontrol edin. Takımlar genellikle makineden daha değerlidir, bu nedenle zımba ve kalıbın eşleştiğinden ve belirli bir açıyı aşmayacak kadar aşınmış olmadığından emin olun.
İlgili Ürünler
Bize Ulaşın
Fabrika adresi
Xichang Endüstri Parkı, Chengdong Kasabası, Haiancity, Nantong City, Jiangsu Eyaleti, Çin
E -posta
Telefon
+86-13906278466
ürünler
QR kodu